
Изготовленные на заказ изоляционные пластиковые верхние крышки: инновации и применение??
2026-09-09
содержание
- Изготовленные на заказ изоляционные пластиковые верхние крышки: инновации и применение
- От чертежа к материалу: где кроются первые сложности
- Прецизионная форма: сердце ?кастомного? изделия
- Применение: от электрощитов до медоборудования
- Интеграция и управление: почему важен единый подрядчик
- Взгляд в будущее и итоговые соображения
Изготовленные на заказ изоляционные пластиковые верхние крышки: инновации и применение
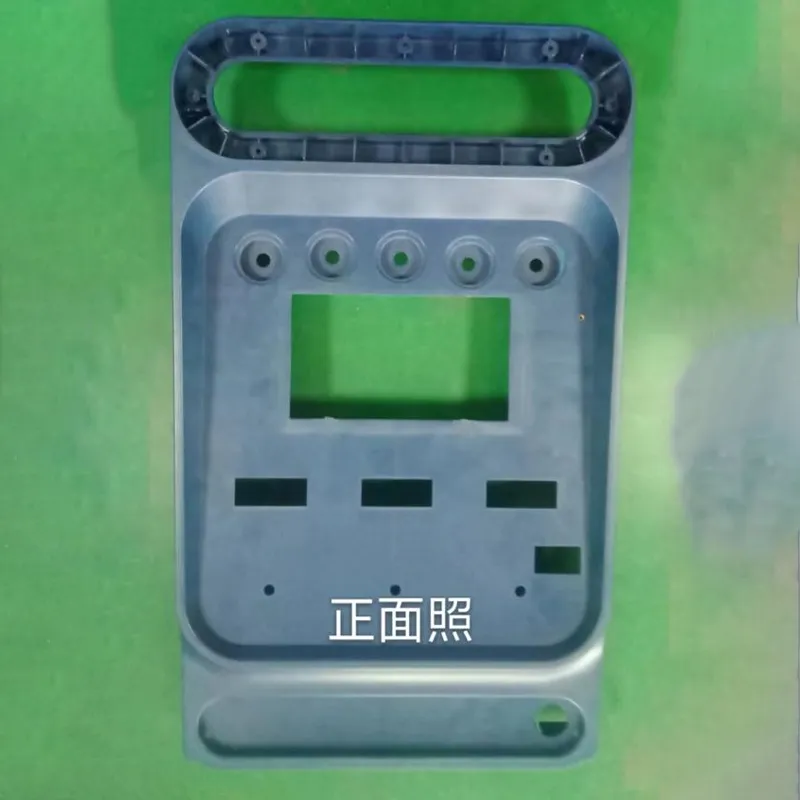
Когда говорят о пластиковых верхних крышках, многие сразу представляют себе простую заглушку. Но в промышленности, особенно там, где нужна электро- или термоизоляция, это целая наука. Частая ошибка — думать, что главное — форма. На деле, материал, точность посадки и поведение при циклических нагрузках часто важнее. Сейчас расскажу, как это бывает на практике.
От чертежа к материалу: где кроются первые сложности
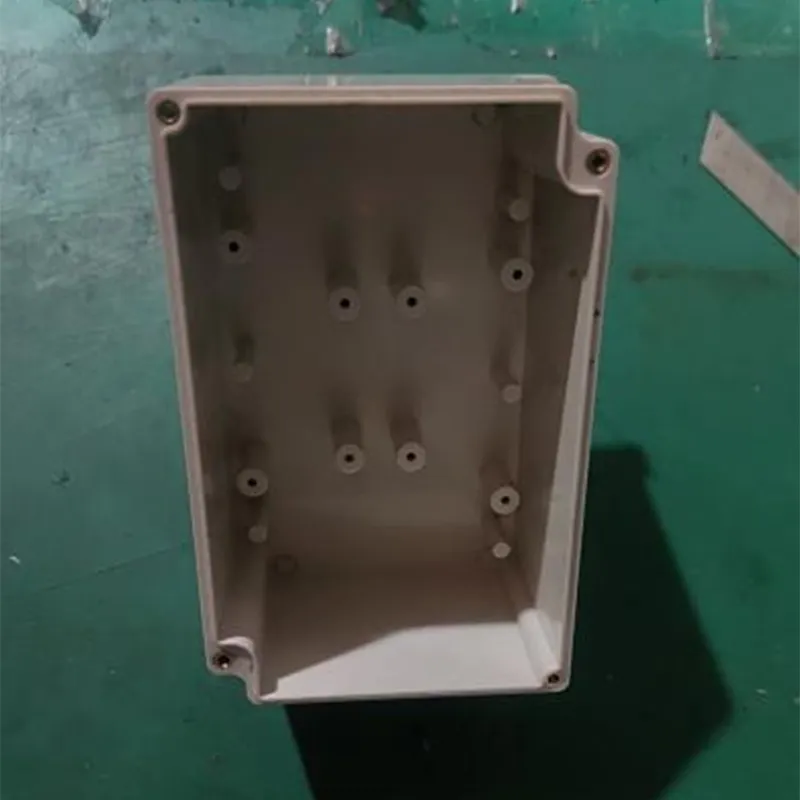
Начинается всё, конечно, с ТЗ. Клиент присылает схему, говорит: ?Нужно закрыть клеммную колодку, чтобы не било током и не попадала пыль?. Кажется, чего проще. Берёшь полипропилен или нейлон и делаешь. Но вот первый нюанс: а какая среда? Если это будет стоять в щитовой на улице, то УФ-стабилизация нужна. Если рядом с нагревательными элементами — то тут уже смотрим на температурный индекс. Один раз сделали партию из стандартного АБС для крышек распределительных коробок, а они в монтажном шкафу рядом с силовыми шинами начали слегка деформироваться. Пришлось переходить на стеклонаполненный полиамид. Это была не ошибка в расчётах, а как раз тот случай, когда условия эксплуатации в ТЗ были описаны слишком общо.
Именно поэтому в хороших проектах сейчас всегда закладывают этап испытания прототипа в условиях, максимально приближённых к реальным. Не лабораторных, а именно на том объекте, где изделие будет работать. Мы, например, для одного завода по производству пищевых смесей делали изоляционные крышки для датчиков. В спецификации было указано ?стойкость к периодической мойке?. Оказалось, мойка — это не просто влажная тряпка, а подача пара под давлением и щелочные растворы. Первый вариант материала не выдержал и потускнел, появились микротрещины.
Выбор материала — это всегда компромисс между стоимостью, технологичностью литья и конечными свойствами. Поликарбонат даёт прозрачность и прочность, но может быть дорог и чувствителен к некоторым химикатам. Полипропилен дешевле и химически стоек, но более хрупок на морозе. И вот здесь как раз нужен диалог между технологом литья и инженером-конструктором заказчика. Часто удаётся найти решение, которое всех устраивает, немного скорректировав геометрию под более дешёвый в пересчёте материал.
Прецизионная форма: сердце ?кастомного? изделия
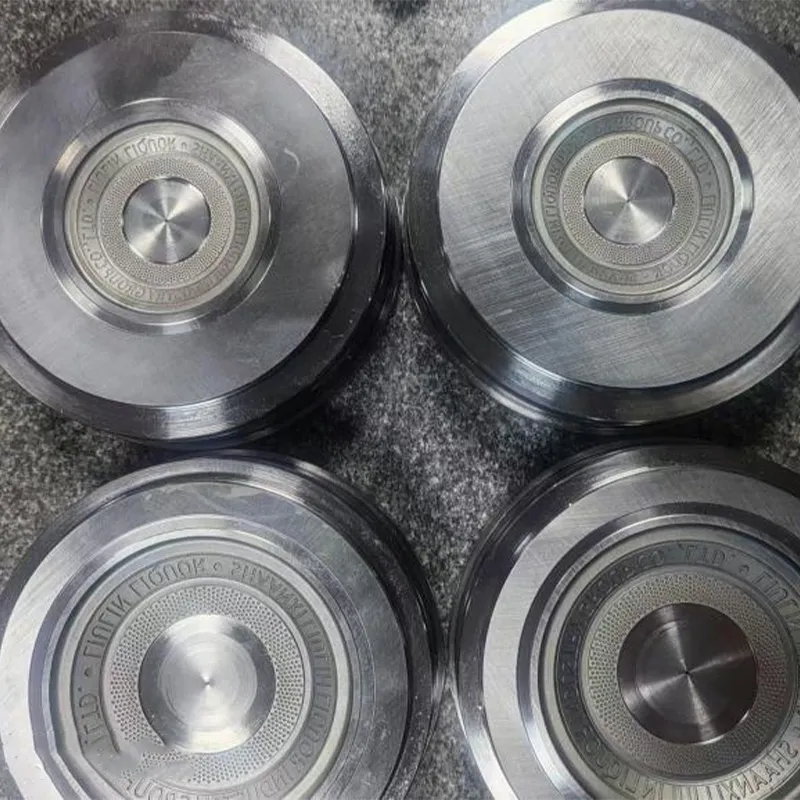
Вот тут и выходит на первый план работа таких компаний, как ООО Чэнду Шуанлю Синьхаосы Прецизионные Пресс-формы. Потому что какая бы ни была хорошая гранула, если форма сделана с допусками ?плюс-минус лапоть?, крышка либо не сядет, либо не обеспечит изоляцию. Особенно критичны уплотнительные кромки, защёлки (если они есть) и каналы для прокладки проводов. В пресс-форме должны быть учтены усадка конкретного пластика, направления смыкания, система охлаждения.
Смотрю на сайт cdxhsmjs.com — там как раз видно, что они занимаются именно высокоточными формами и литьём. Это ключевое сочетание. Когда один подрядчик ведёт проект от проектирования оснастки до выхода готовой детали, это снимает массу проблем. Помню историю с крышками для уличных датчиков контроля освещённости. Форму делала одна мастерская, а литьё заказывали на другой площадке. В результате из-за разницы в температурных режимах литья на готовых крышках появлялся невидимый глазу облой (налип) на посадочном фланце. Казалось бы, мелочь. Но именно этот облой мешал герметичной посадке уплотнительного кольца. Партию забраковали. Если бы весь цикл контролировался в одних руках, как у интегрированного предприятия, такого бы, скорее всего, не случилось.
Инновации здесь часто лежат не в области каких-то фантастических материалов, а в тонкостях проектирования самой формы. Например, использование вставок из специальной стали для формирования микроскопических лабиринтных уплотнений прямо в теле крышки. Или сложная система выталкивателей, которая не оставляет следов на видимых поверхностях. Это и есть та самая ?прецизионность?, которая заложена в названии компании.
Применение: от электрощитов до медоборудования
Где же всё это востребовано? Сфера шире, чем кажется. Классика — это, конечно, низковольтное комплектное устройство (НКУ). Верхние крышки на автоматы, клеммные блоки, разъёмы. Но сейчас огромный запрос идёт от производителей телекоммуникационного оборудования — для изоляции портов, модулей. Там свои стандарты по горючести, часто требуется соответствие UL94 V-0.
Отдельная и очень жёсткая история — медицинское оборудование. Там крышка может быть частью корпуса одноразового датчика. Требования не только к биосовместимости материала (сертификаты ISO 10993), но и к абсолютной чистоте процесса литья, отсутствию следов смазки для формы. Один наш эксперимент по изготовлению таких крышек для пилотной партии диагностических приборов чуть не провалился именно из-за проблем с очисткой готовых изделий от технологических масел. Пришлось полностью пересматривать систему смазки пресс-формы и внедрять дополнительную мойку в инертной среде.
Ещё одно интересное направление — крышки для аккумуляторных отсеков в портативной технике и электротранспорте. Здесь добавляется требование по стойкости к вибрации и ударным нагрузкам. Простое литьё тут не всегда спасает, часто приходится комбинировать — сама крышка из ударопрочного пластика, а уплотнение — из эластомера, литого в два этапа (2K литьё). Это уже высший пилотаж.
Интеграция и управление: почему важен единый подрядчик
Возвращаясь к примеру ООО Чэнду Шуанлю Синьхаосы Прецизионные Пресс-формы. Их модель как интегрированного предприятия, которое само делает формы и само на них отливает детали, — это не маркетинг, а практическая необходимость для сложных заказов. Когда ты контролируешь весь цикл, ты можешь оперативно вносить изменения. Допустим, в процессе испытаний выяснилось, что защёлка ломается на морозе. Если форма своя, можно относительно быстро переточить пуансон, усилив радиус в основании защёлки, и сделать новую тестовую партию. Если форма на стороне — начинается длительная переписка, новые затраты, срыв сроков.
На их сайте cdxhsmjs.com указано про обработку металлокомпонентов. Это тоже важный момент. Часто изоляционная пластиковая крышка — это часть сборного узла. В неё может быть запрессована металлическая втулка, контакт или магнит. Когда всё можно сделать в одном месте, это даёт гарантию на соосность и качество сборки. Не нужно гонять полуфабрикаты между заводами.
Управление качеством на таком производстве должно быть выстроено по принципу неразрывного цикла. От входящего сырья (проверка партии гранул на влажность и вязкость) до выходного контроля каждой партии крышек (замеры критических размеров, проверка на герметичность или электрическую прочность). Только так можно быть уверенным, что тысячная крышка в партии будет такой же, как и первая.
Взгляд в будущее и итоговые соображения
Куда движется отрасль? Я вижу запрос на ещё большую миниатюризацию и функциональность. Крышка перестаёт быть просто крышкой. В неё могут быть сразу влиты световоды для индикации, каналы для термопасты, интегрированные крепления. Это требует ещё более тонкой работы с материалами и прецизионности форм.
Другой тренд — устойчивость. Запросы на использование переработанных пластиков или материалов с возможностью последующей переработки. Но здесь возникает сложный технический вызов: как сохранить высокие изоляционные и механические свойства при использовании регранулята? Над этим многие бьются.
Так что, подводя некий итог, скажу: изготовление на заказ изоляционных пластиковых верхних крышек — это далеко не тривиальная задача. Это область, где глубокое понимание материаловедения, прецизионное машиностроение и практический опыт эксплуатации встречаются вместе. Успех здесь зависит от способности подрядчика не просто вылить пластик в форму, а стать партнёром, способным разобраться в реальных условиях работы изделия и предложить надёжное, а иногда и неочевидное, решение. И как показывает практика, компании, которые держат в своих руках всю цепочку — от чертежа до готовой детали, — находятся в этом смысле в более выигрышной позиции.